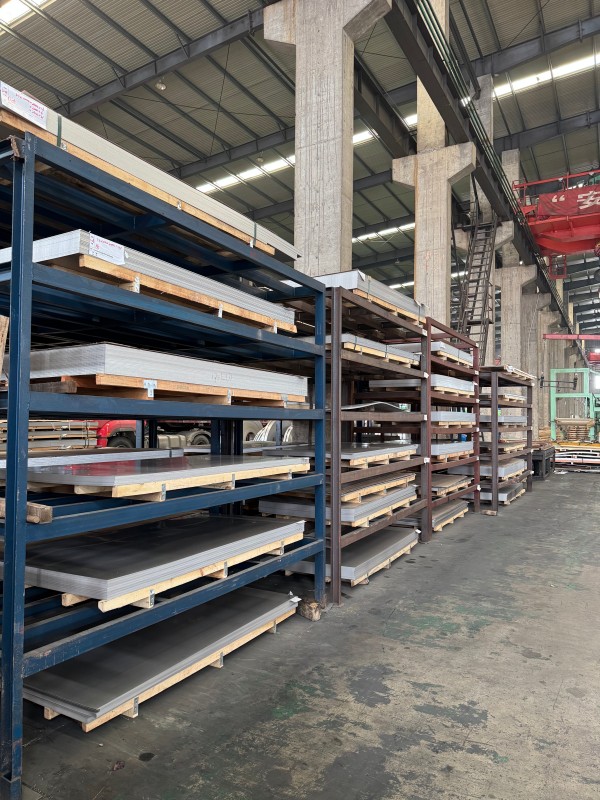
Горячекатаный лист из нержавеющей стали 304
Горячекатаные листы из нержавеющей стали 304 предлагают полную цепочку поставок услуг. Что касается размерной обработки, мы поддерживаем выравнивание фиксированной длины, точную продольную резку и резку деталей неправильной формы со строгим контролем допусков для удовлетворения потребностей точной сборки. Наша ведущая китайская фабрика гарантирует качество; каждая партия листов поставляется с оригинальным сертификатом качества материала производителя, и мы предлагаем услуги проверки, такие как спектральное тестирование и неразрушающий контроль, а также поддержку повторной проверки третьей стороной.
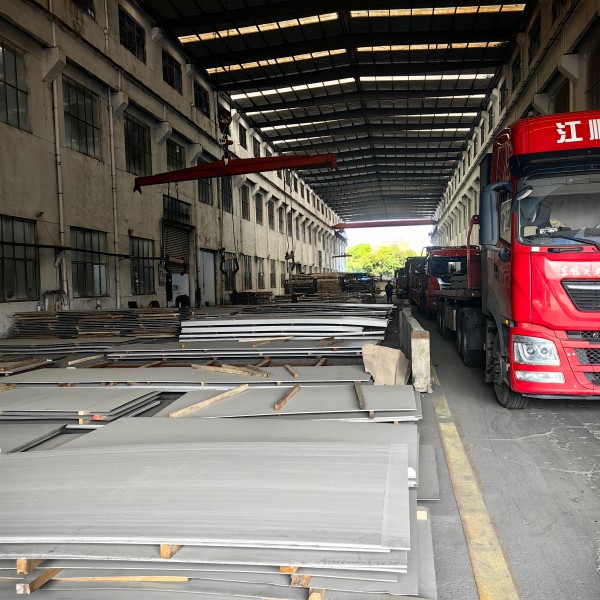
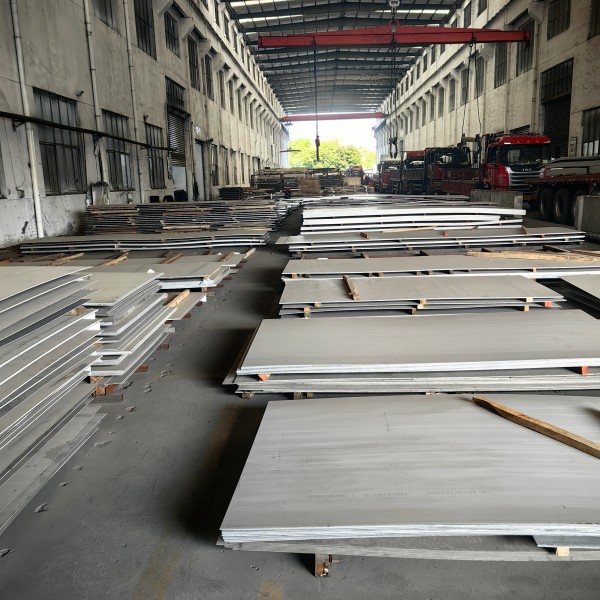
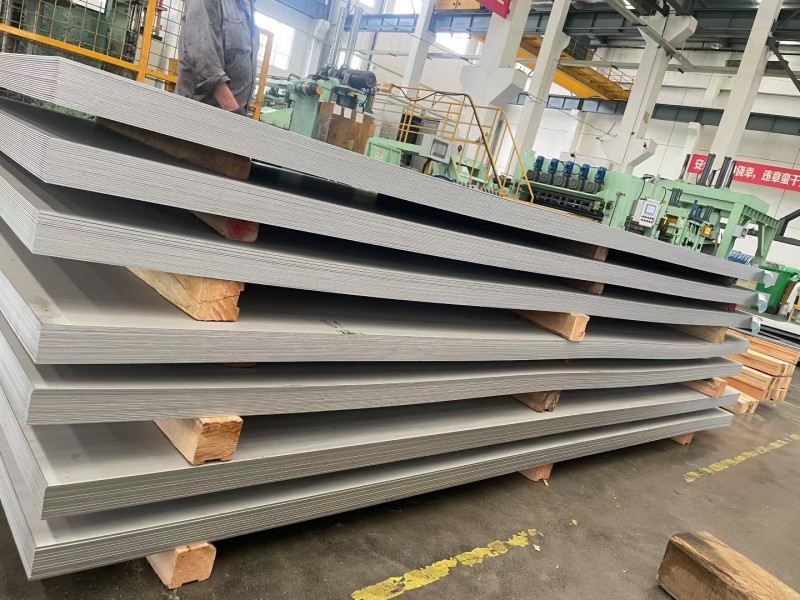
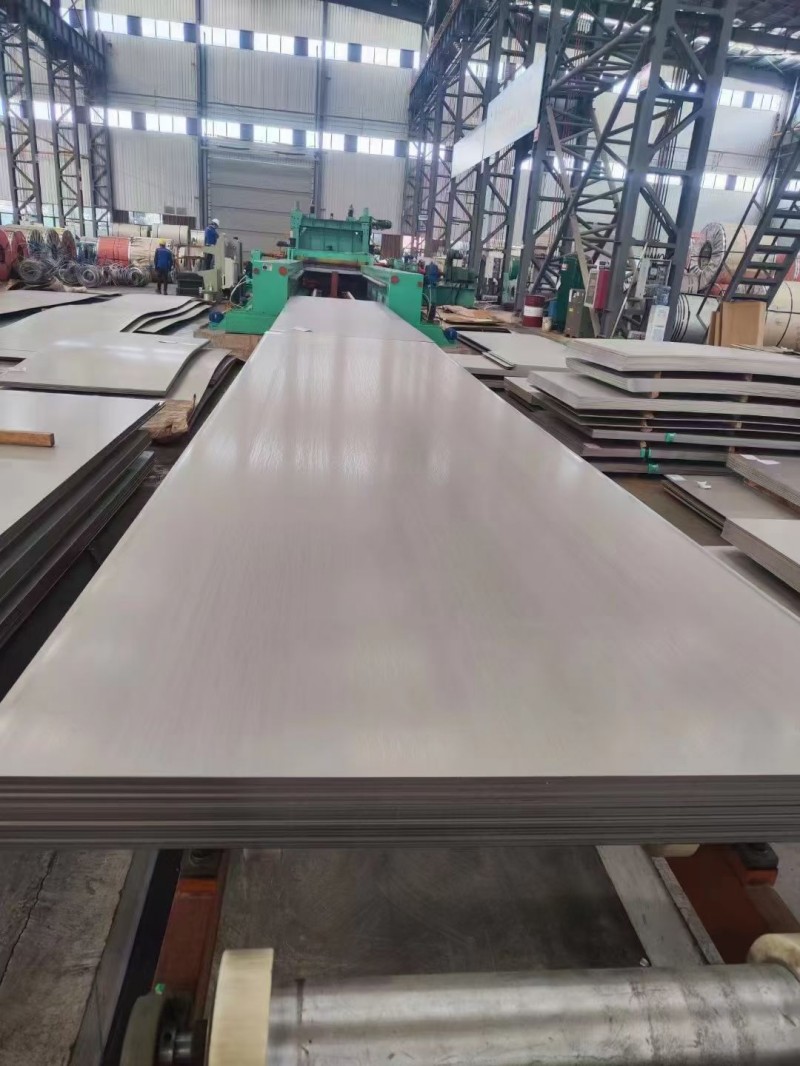
Горячекатаные листы из нержавеющей стали 304 широко используются в промышленности, соответствуют национальному стандарту GB/T 4237 и международным стандартам, таким как ASTM и JIS, с широким спектром спецификаций. Стандартный диапазон толщины нашей фабрики составляет 3,0–60 мм, а пластины повышенной толщины могут быть изготовлены по индивидуальному заказу до 200 мм. Наиболее распространенная ширина листов — 1500 мм, 1800 мм и 2000 мм, стандартная длина — 6000 мм. Нестандартные размеры также могут быть изготовлены по индивидуальному заказу. Стандартная поверхность: горячекатаная и травленая № 1, с однородным матовым серебристо-белым внешним видом. Пластины средней толщины (3-12 мм) в основном используются для каркасов оборудования и компонентов муниципальных конструкций, тогда как более толстые пластины (16 мм и выше) широко используются в сосудах под давлением, резервуарах для хранения химикатов, тяжелой технике и других устройствах, работающих под давлением.
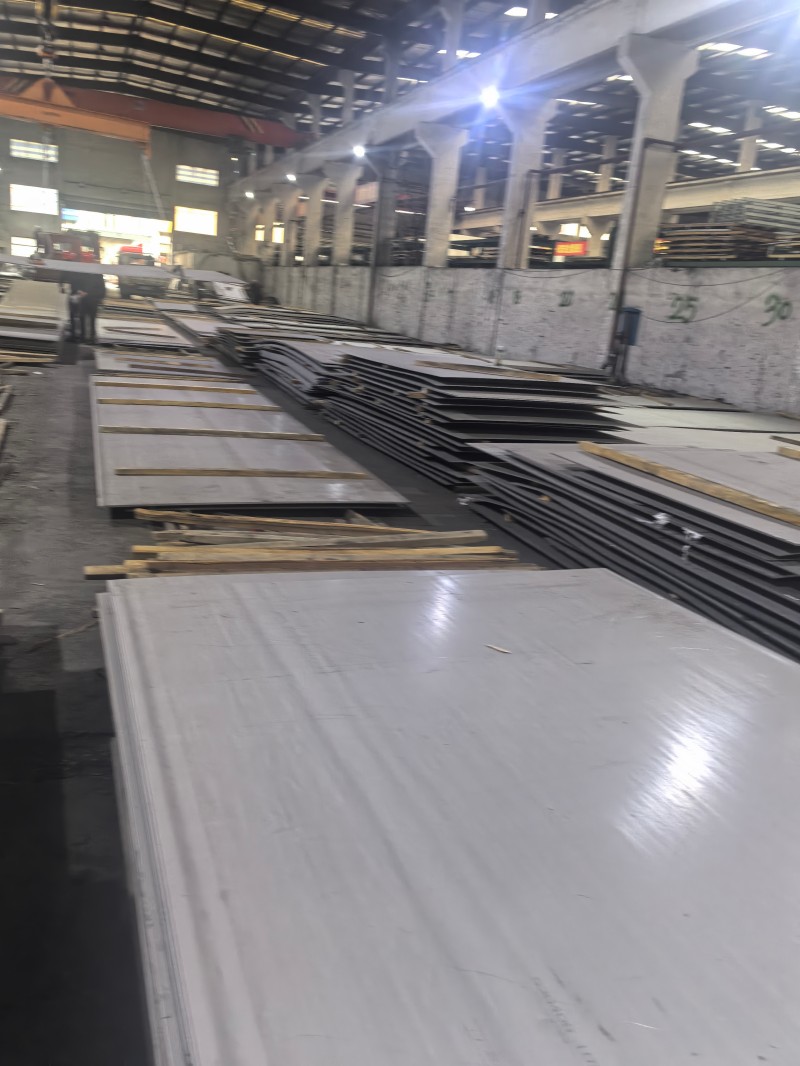
Процесс производства горячекатаного сердечника из нержавеющей стали 304
I. Подготовка и нагрев плиты
Основа сырья: непрерывнолитая плита из аустенитной нержавеющей стали 304, стандартная толщина 150-250 мм.
Предварительная обработка: шлифовка поверхностных трещин, включений и других первичных дефектов перед входом в печь.
Нагревательное оборудование: Печь с шагающими балками
Параметры процесса: Равномерный нагрев в диапазоне 1200-1250 ℃.
Ключевые контрольные точки: получение однофазной аустенитной структуры, снижение сопротивления деформации, предотвращение перегрева и выделения межзеренного обеднения хромом.
II. Процесс грубой прокатки
Предварительная обработка: удаление накипи водой под высоким давлением для удаления первичной оксидной окалины с поверхности и предотвращения ее вдавливания в поверхность пластины.
Способ прокатки: многопроходная возвратно-поступательная прокатка на черновом стане.
Результат формовки: плита толщиной 200 мм раскатывается на промежуточные плиты толщиной 30-60 мм.
Ключевые контрольные точки: контроль допуска по ширине и плоскостности пластины, предварительное измельчение зерна.
III. Завершить процесс прокатки
Совместимость оборудования
Тонкий лист толщиной 3–12 мм: стан непрерывной прокатки 7 для средних и тяжелых листов (14 мм и выше): одноклетевой реверсивный стан.
Три основных контрольных показателя
Конечная температура прокатки: стабильная в аустенитном диапазоне 900–1000 ℃ для предотвращения выделения хрупкой фазы.
Точность толщины: автоматическая система контроля толщины AGC, точность национального стандарта ± 0,1 ~ ± 0,3 мм.
Контроль формы пластины: обеспечивает плоскостность пластины за счет технологии изгиба и смещения валков.
Технологические проблемы: нержавеющая сталь 304 имеет гораздо более высокую стойкость к деформации, чем обычная углеродистая сталь, что требует более высокой нагрузки на прокат и точности формы валков.
IV. Охлаждение ламинарным потоком и получение формовки
Процесс охлаждения: система охлаждения с ламинарным потоком для равномерного охлаждения и точного контроля скорости охлаждения.
Основная цель: избежать крупных зерен и обеспечить равномерные и стабильные механические свойства, такие как прочность и пластичность пластины.
Метод получения
Тонкие листы толщиной 3–12 мм: свернуты в рулоны горячекатаной стали для облегчения непрерывной обработки и транспортировки.
Пластины толщиной 14 мм: разрезаются непосредственно на отдельные пластины средней толщины.
V. Отжиг на раствор (основной ключевой процесс)
Необходимость процесса: Горячая прокатка и охлаждение приводят к выделению соединений карбида хрома, вызывая обеднение хрома между зернами и значительно снижая коррозионную стойкость.
Параметры процесса: Нагрев до 1050-1100℃ и выдержка с последующим быстрым охлаждением водой/воздухом до комнатной температуры.
Основная функция: Карбиды полностью растворяются в аустенитной матрице, образуя однофазную структуру и восстанавливая коррозионную стойкость и пластичность.
Выбор оборудования:
Листовой прокат: периодическая обработка в печи непрерывного отжига
Толстые листы: печь отжига тележного типа.
VI. Травление и пассивация
Основная функция: удаляет плотную оксидную окалину после горячей прокатки и отжига, образуя пассивирующую пленку на поверхности для улучшения базовой коррозионной стойкости.
Двухэтапный процесс:
Предварительное травление серной кислотой: разрыхляет структуру оксидной окалины.
Окончательное травление смесью азотной кислоты и плавиковой кислоты: окончательное травление: тщательно удаляет оксидный слой и одновременно завершает пассивацию.
Поверхность готового продукта: однородная матовая серебристо-белая стандартная горячекатаная поверхность № 1.
Ключевые контрольные точки: Точно контролируйте соотношение кислотного раствора и время выдержки, чтобы избежать чрезмерного травления кислотой и межкристаллитной коррозии.
VII. Отделка и заводской контроль
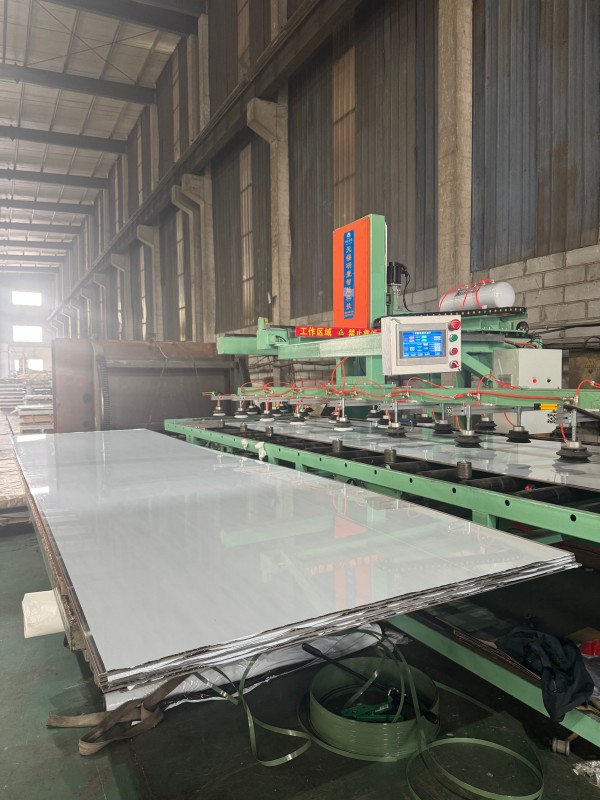
Процесс окончательной обработки: Правильный станок корректирует форму пластины, блок обрезки кромок обрезает стороны и обрезает по длине до заданных размеров.
Процесс проверки
Проверка рулона/листа: допуск по толщине, качество поверхности.
Проверка отбора проб: механические свойства, химический состав.
Доставка: Выдача оригинального заводского сертификата качества.
Какие факторы влияют на цену горячекатаного листа нержавеющей стали 304?
I. Затраты на сырье: основная причина колебаний цен
Затраты на сырье составляют примерно 80% от общей стоимости горячекатаного листа из нержавеющей стали 304, что делает их основным фактором колебаний цен.
1. Сырье на основе никеля: нержавеющая сталь 304 содержит 8–10,5% никеля. Затраты на никель составляют почти половину стоимости сырья, что делает его самой сильной переменной в колебаниях цен. В качестве источников никеля отечественные сталелитейные заводы в основном используют чугун с высоким содержанием никеля и лом нержавеющей стали 304, дополненный небольшим количеством электролитического никеля. Международные цены на никель на LME, индонезийская политика экспорта никелевой руды и никелевого чугуна, а также переориентация спроса на никель на новые энергетические батареи – все это напрямую влияет на стоимость листового металла.
2. Феррохромное сырье: нержавеющая сталь 304 содержит 18–20% хрома. Высокоуглеродистый феррохром является второй по значимости статьей затрат сплава. Изменения поставок в основных странах-производителях, таких как Южная Африка и Казахстан, а также уровень загрузки внутренних мощностей по производству феррохрома повлияют на цены на листовой металл из-за затрат.
3. Энергетика и вспомогательные материалы. Горячая прокатка – энергозатратный процесс. Колебания цен на электроэнергию и кокс напрямую влияют на себестоимость проката. Одновременно цена химического сырья, используемого для травления и пассивации, также незначительно повлияет на конечную стоимость горячекатаной травленой поверхности №1.
II. Структура спроса и предложения: прямые факторы краткосрочных колебаний цен
1. Сторона предложения. Планы высвобождения мощностей и технического обслуживания/сокращения производства крупных отечественных заводов по производству нержавеющей стали напрямую определяют предложение на спотовом рынке. Ввод новых мощностей и приток импортной горячекатаной стали усилит давление предложения на рынке и сдержит рост цен. Когда ужесточаются ограничения по охране окружающей среды и контроль за потреблением энергии, производительность сталелитейных заводов снижается, а сокращение предложения поддерживает цены.
2. Спрос: горячекатаная сталь 304 в основном используется в резервуарах для хранения химикатов, сосудах под давлением, тяжелой технике и муниципальной инфраструктуре. Темпы работы и графики запуска проектов перерабатывающих отраслей напрямую определяют спрос на закупки. В отрасли наблюдаются сезонные пики и межпиковые сезоны. Пиковый спрос во время «Золотого сентября и Серебряного октября», а также в период накопления запасов в конце/начале года имеет тенденцию повышать цены, в то время как более слабый спрос в летний межпиковый сезон оказывает понижательное давление на цены.
3. Уровни запасов. Социальные запасы и запасы сталелитейных заводов являются прямым отражением соотношения спроса и предложения. Когда запасы продолжают накапливаться и спотовые товары накапливаются, трейдеры и сталелитейные заводы более склонны снижать цены для перемещения запасов; когда запасы сокращаются до низкого уровня, поставщики с большей готовностью поддерживают цены, поэтому цены с большей вероятностью вырастут, чем упадут.
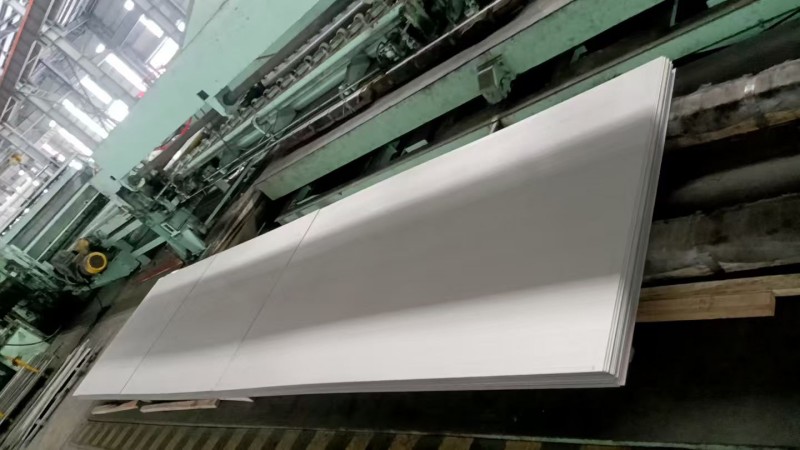
Горячекатаные листы из нержавеющей стали 304 из одного и того же материала могут иметь значительную разницу в цене из-за спецификаций, стандартов и требований к обработке:
1. Толщина и ширина: цена стандартных пластин средней толщины 3–12 мм зависит от толщины. Листы толщиной более 16 мм требуют большего количества проходов прокатки и имеют более длительные производственные циклы, в результате чего цены растут с увеличением толщины. Листы повышенной толщины более 60 мм имеют высокие производственные барьеры и ограниченную производительность, что приводит к более значительной премии. Что касается ширины пластины, то стандартная ширина 1500 мм имеет самую низкую цену, тогда как пластины шириной 1800 мм, 2000 мм и пластины нестандартной длины имеют разную степень повышения цен.
2. Стандарты и допуски. Пластины, соответствующие различным стандартам, таким как GB/T 4237 (китайский национальный стандарт), ASTM (американский стандарт) и JIS (японский стандарт), имеют разный состав и требования к допускам, что приводит к разнице в цене. Плиты с положительными допусками и плиты сосудов под давлением, требующие полистного неразрушающего контроля, стоят дороже, чем обычные промышленные плиты.
3. Услуги по дальнейшей обработке: базовая цена указана за протравленную поверхность № 1. Вторичная обработка, такая как правка на станке с ЧПУ, продольная резка, лазерная резка, пескоструйная обработка/волочение проволоки и т. д., потребует дополнительных затрат на обработку за каждый процесс, что в конечном итоге приведет к увеличению конечной покупной цены.
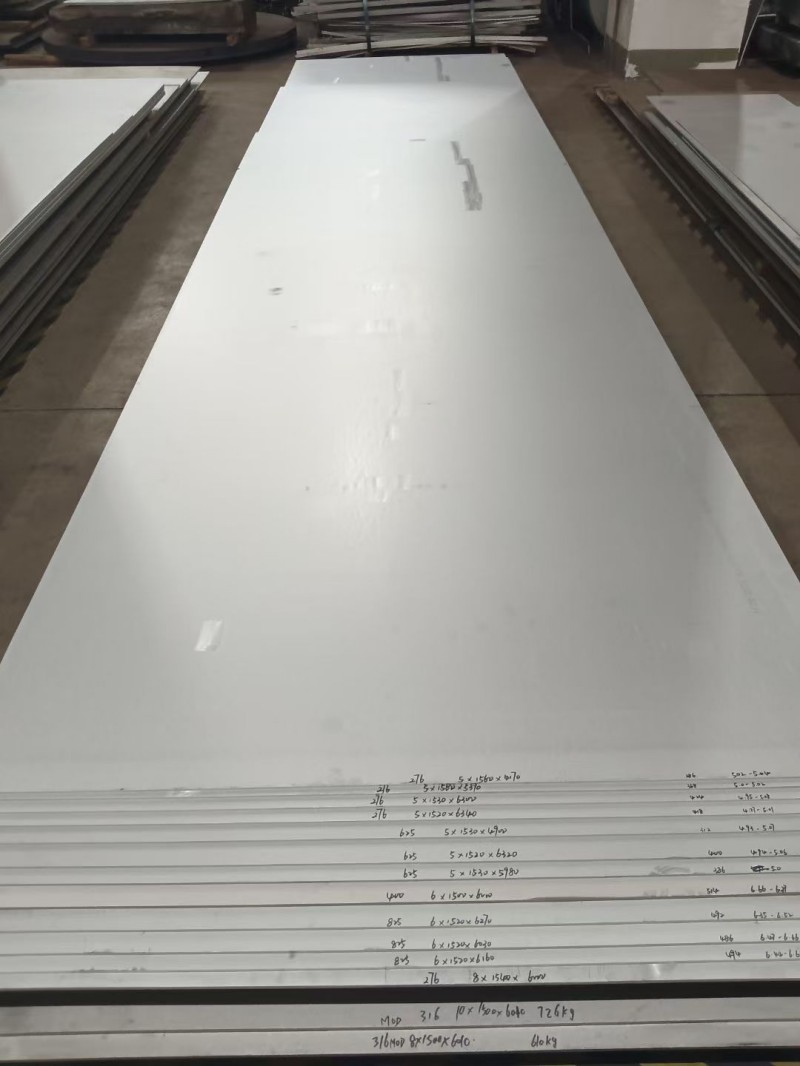
Отправить запрос
Контакты
-
Адрес
Ханьюй Дзингу, зона высоких технологий, город Цзинань, провинция Шаньдун, Китай
-
Тел.
-
Электронная почта
По вопросам, касающимся углеродистой стали, нержавеющей стали, оцинкованной стали или прайс-листа, оставьте нам электронное письмо, и мы свяжемся с вами в течение 24 часов.
сопутствующие товары


Новости Рекомендации