


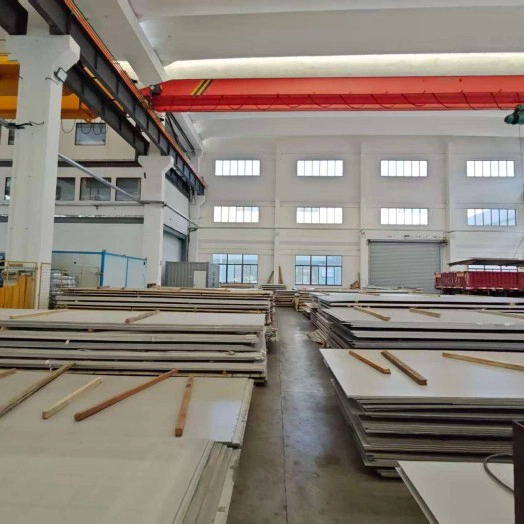
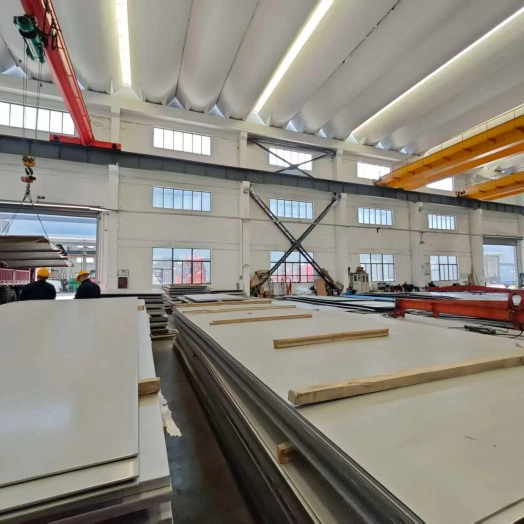
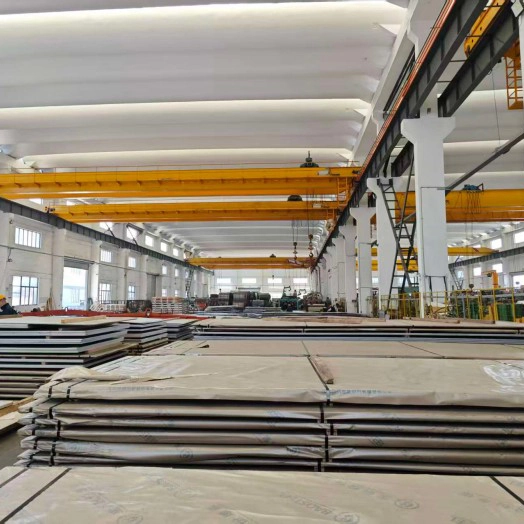
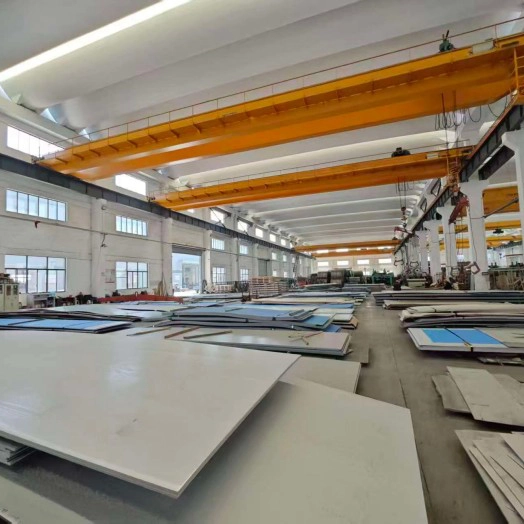
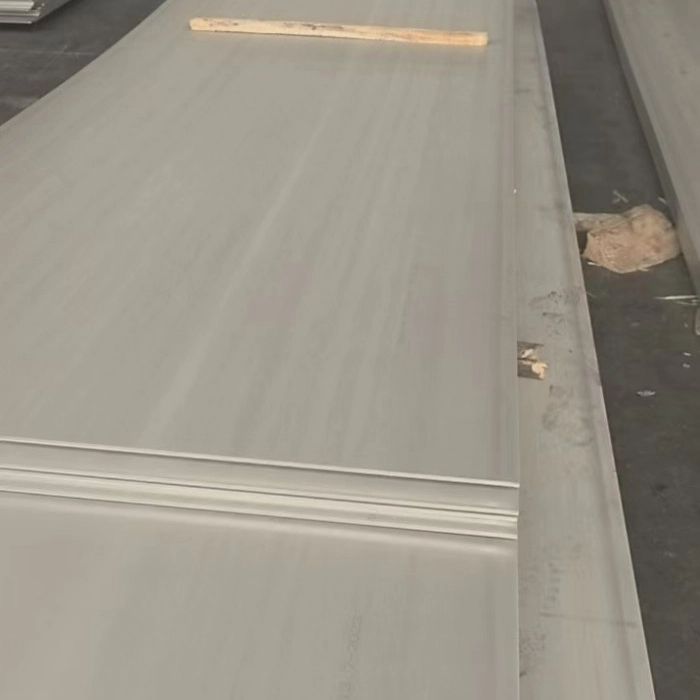
Холоднокатаный лист из нержавеющей стали
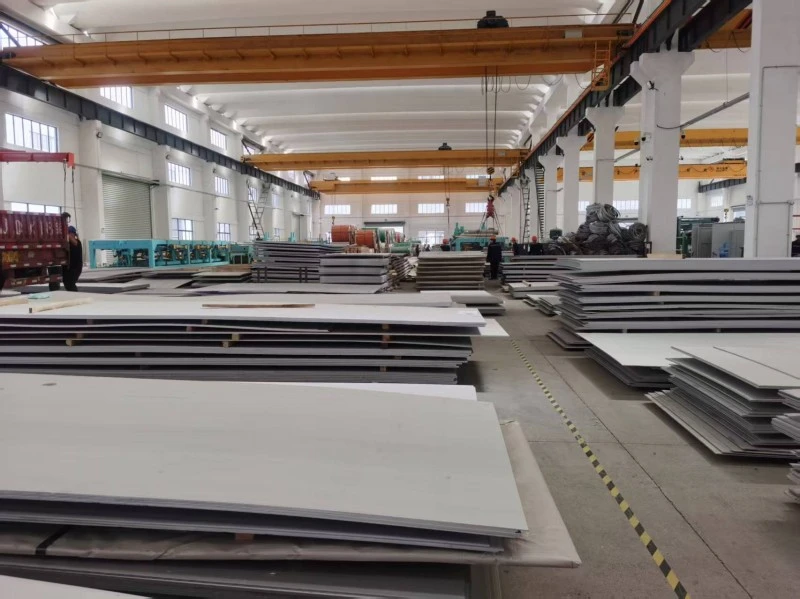
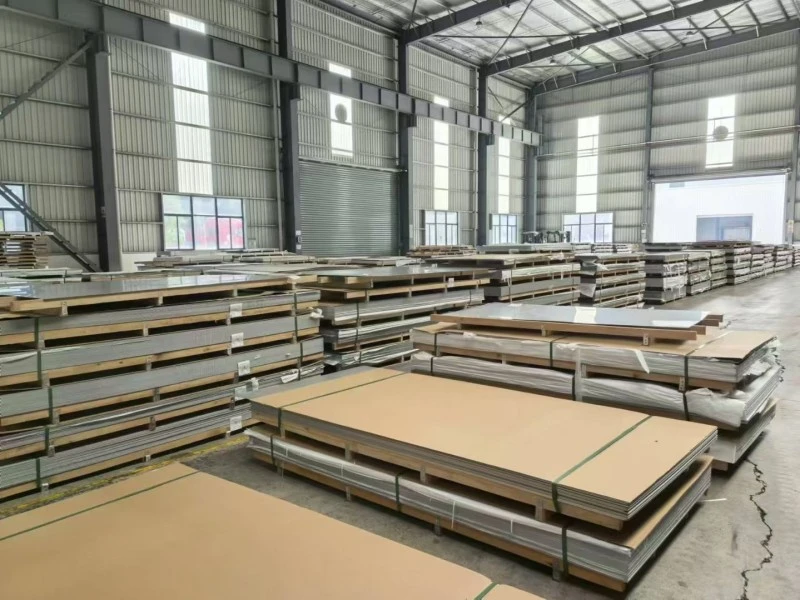
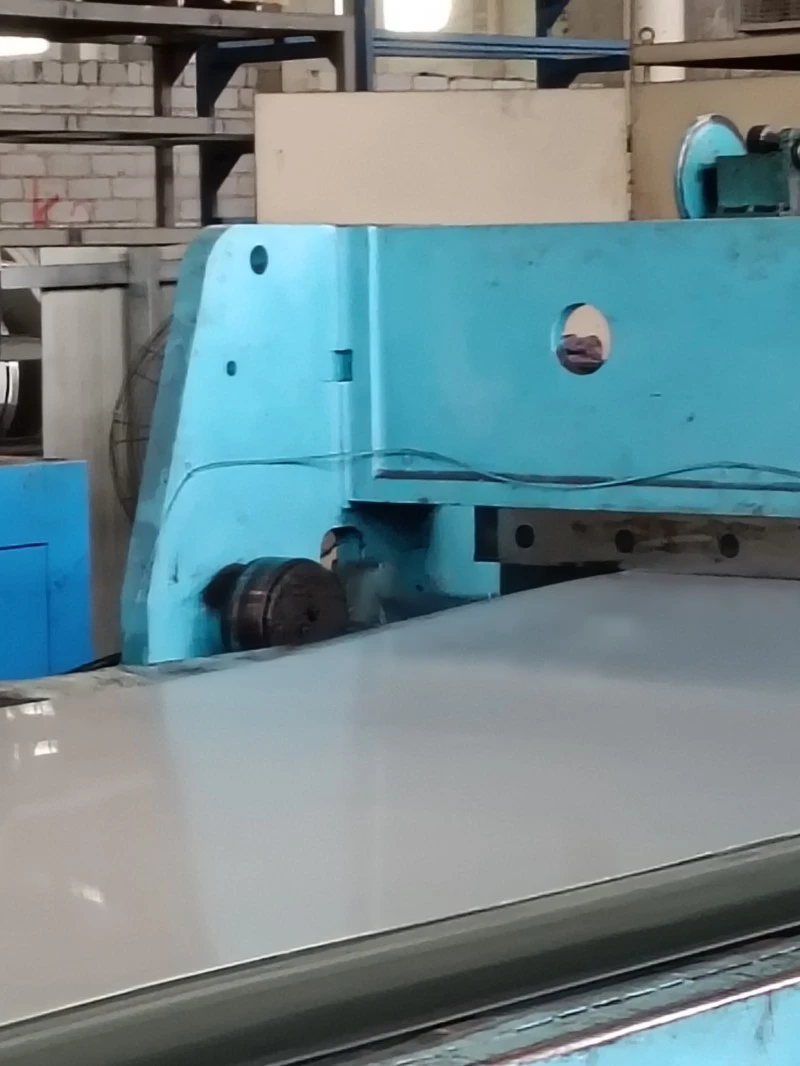
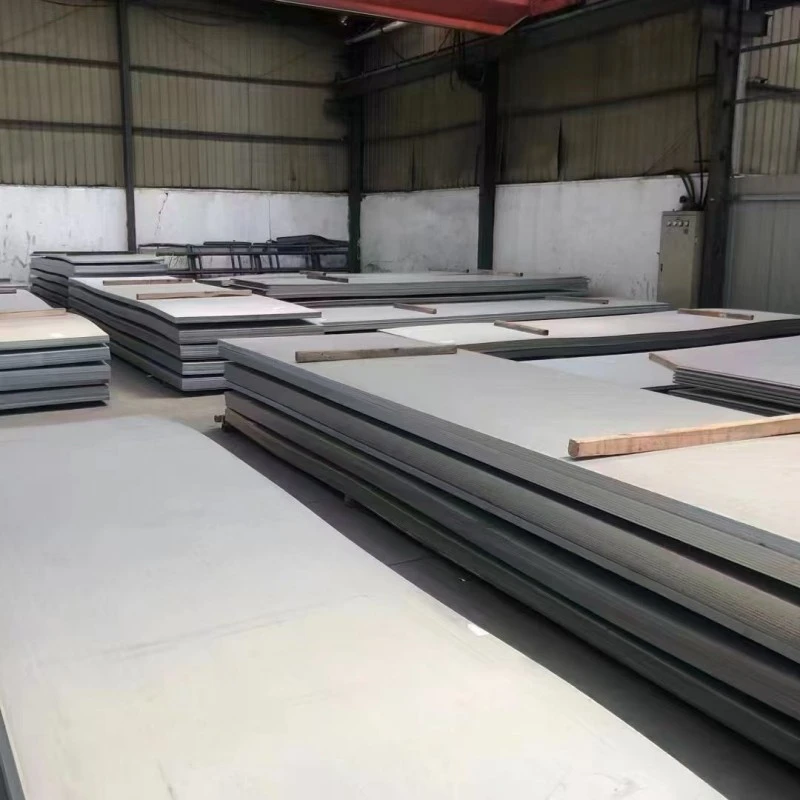
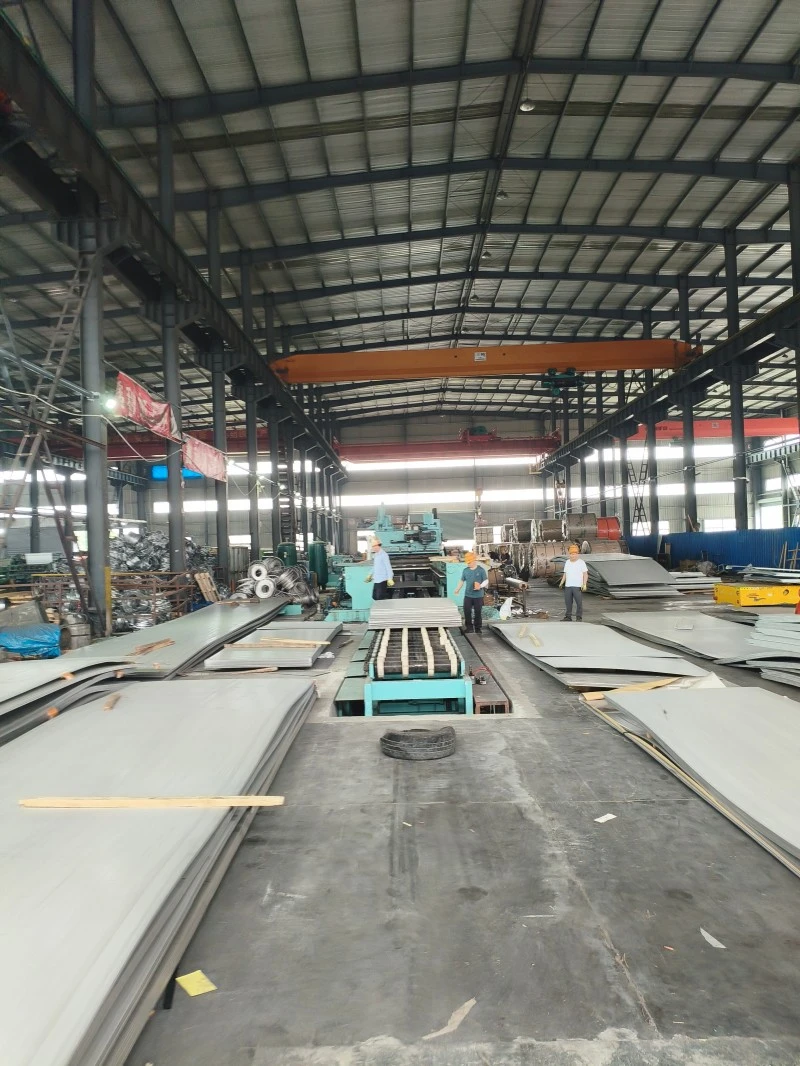
Производители листов из нержавеющей стали предлагают полный ассортимент горячекатаных и холоднокатаных листов из нержавеющей стали, охватывающих основные материалы и индивидуальные потребности. Горячекатаные листы включают такие марки, как 201, 304 и 316L, толщиной от 1,5 до 14 мм для тонких рулонов и более 75 мм для средних и толстых листов. Основная ширина составляет 1500 мм, 1800 мм и 2000 мм, со стандартной протравленной и черной отделкой № 1. Ведущие заводы в Китае поддерживают правку нестандартной длины, неравномерную резку и обработку фасок. Холоднокатаные листы имеют толщину от 0,3-6 мм до 8 мм. Основная ширина составляет 1000 мм, 1219 мм и 1500 мм, стандартный размер — 1219×2438 мм. Базовые поверхности — 2B и BA, с возможностью выбора декоративных поверхностей с брашировкой, зеркалом и тиснением. Поддерживается резка нестандартной длины и прецизионная резка.
Холоднокатаный лист из нержавеющей стали и горячекатаный лист из нержавеющей стали являются двумя основными категориями листов из нержавеющей стали. Это не два параллельных материала, а, скорее, представляют собой предшествующие и последующие процессы — все холоднокатаные листы изготавливаются из горячекатаных рулонов/листов в качестве сырья, обрабатываются при комнатной температуре с помощью множества прецизионных процессов прокатки и отделки. Основное различие между ними связано с различиями в температуре прокатки и глубине обработки, что в конечном итоге приводит к значительному расслоению в качестве поверхности, точности размеров, механических свойствах, применимых сценариях и затратах на закупки.
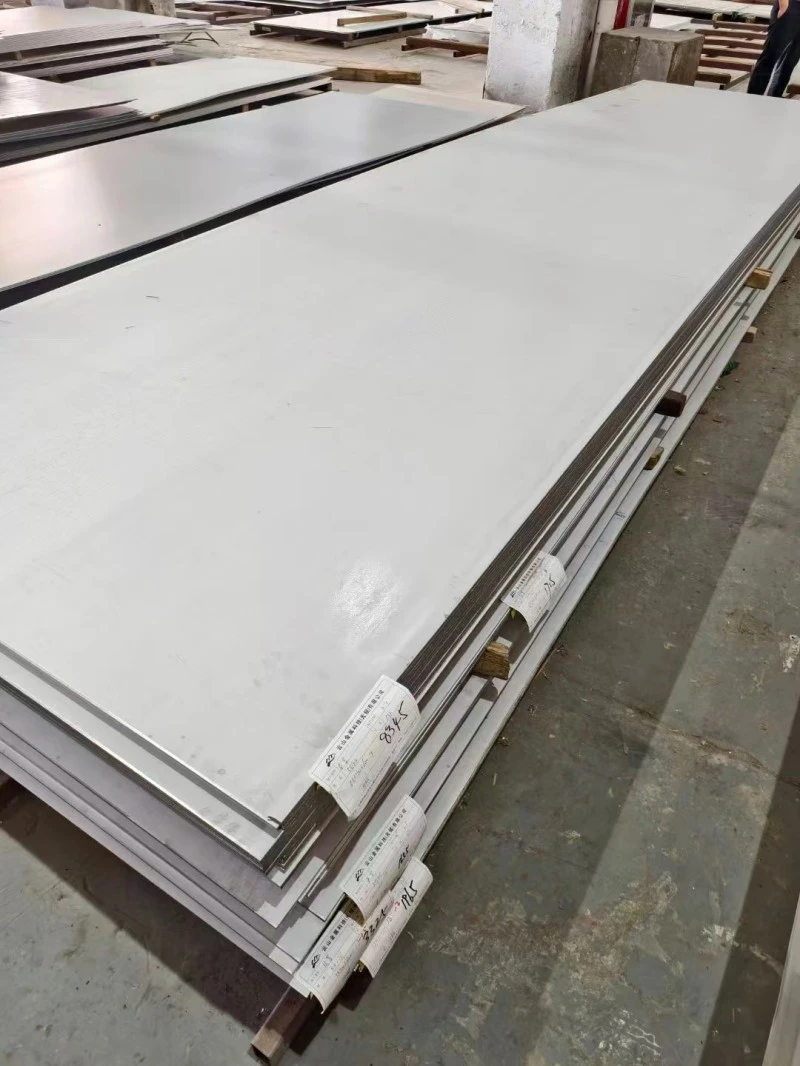
Лист нержавеющей стали горячекатаный: Высокотемпературная рекристаллизационная прокатка
Горячая прокатка — это процесс прокатки, завершающийся при температуре выше температуры рекристаллизации металла. Его основной принцип заключается в использовании высоких температур для придания стали превосходной пластичности, что позволяет добиться значительного уменьшения размера листа. Полный процесс выглядит следующим образом:
Непрерывнолитая стальная заготовка (толщина 150-200мм) → Нагрев в печи с шагающими балками до 1100-1300℃ (выше температуры аустенизации для обеспечения пластичности) → Удаление окалины водой под высоким давлением (удаление поверхностной оксидной окалины) → Многократная прокатка на черновом стане (большое обжатие, раскатка толстой заготовки до промежуточной заготовки толщиной 30-50 мм) → Непрерывная чистовая прокатка на Чистовой стан на 7-8 клетей (постепенное утонение до заданной толщины с одновременным контролем допусков по форме и ширине листа) → Охлаждение ламинарным потоком до температуры намотки → Намотка машины → Отжиг в печи с роликовым подом на раствор (восстановление пластичности, устранение внутренних напряжений и обеспечение коррозионной стойкости) → Линия травления серной кислотой + смешанной кислотой для удаления оксидной окалины → продольная/поперечная резка по длине → Контроль и упаковка.
Дополнительная информация: Средние и сверхпрочные листы (>10 мм) в основном продаются в виде отдельных горячекатаных листов, не свернутых в рулоны, а напрямую нарезанных по длине, и используются в тяжелых конструкциях; Тонкий горячекатаный прокат (1,5-3 мм) поставляется в рулонах и в основном используется для сварных труб и подложек конструктивных элементов.
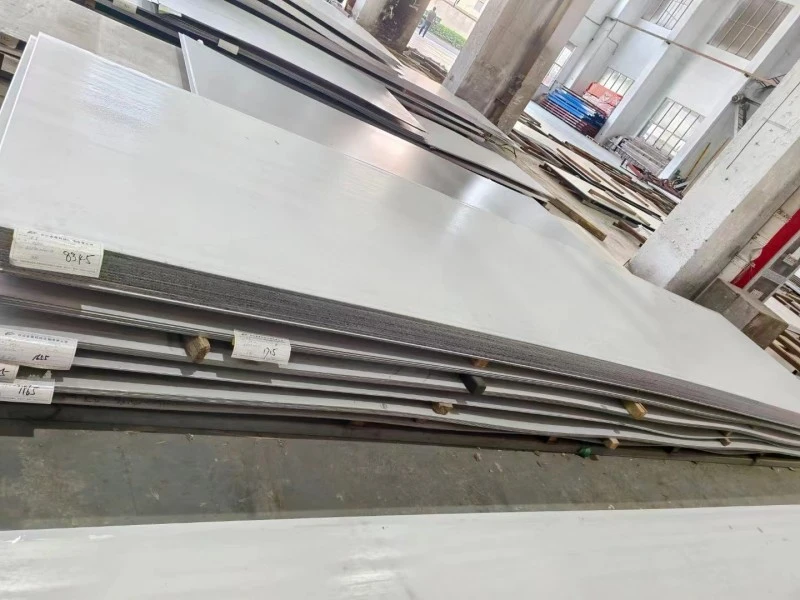
Холоднокатаный лист из нержавеющей стали: прокатка с упрочнением при комнатной температуре.
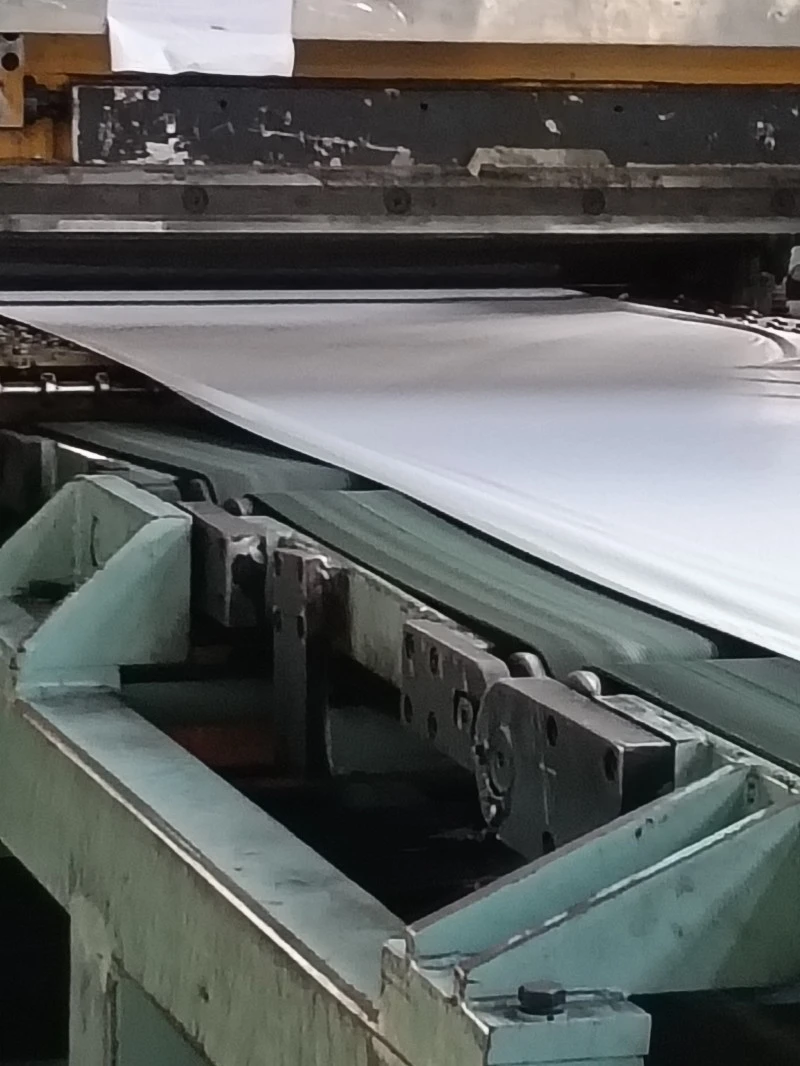
Холодная прокатка использует в качестве сырья горячекатаные рулоны и осуществляется полностью при комнатной температуре. Механическое давление используется для утончения листа и повышения точности. Полный процесс выглядит следующим образом:
Горячекатаный сырой рулон → Травление и обезжиривание (тщательно удаляет оксидную окалину и поверхностное масло во избежание дефектов холодной прокатки) → Непрерывная прокатка на стане холодной прокатки с 4-6 клетями (точно утончает лист при комнатной температуре, вызывая наклеп; точный контроль обжатия в каждом проходе обеспечивает равномерную толщину) → Промежуточный отжиг (для очень тонких листов исключает наклейку, чтобы обеспечить непрерывную прокатку) → Отжиг готового изделия (два типа: обычный раствор) отжиг с последующим травлением для получения поверхности 2В; светлый отжиг проводится в защитной атмосфере водорода, в результате чего получается блестящая, неокисленная поверхность, получение поверхности ВА) → Правильный стан (малая редукционная прокатка для улучшения формы листа и контроля шероховатости и твердости поверхности) → продольная/поперечная резка по длине → контроль и упаковка.
Дополнение: Холоднокатаный стальной лист является основной основой для всех декоративных обработок поверхности и может подвергаться дальнейшей обработке для создания десятков поверхностных эффектов, таких как шлифовка, зеркальная отделка, PVD-покрытие, тиснение и травление.
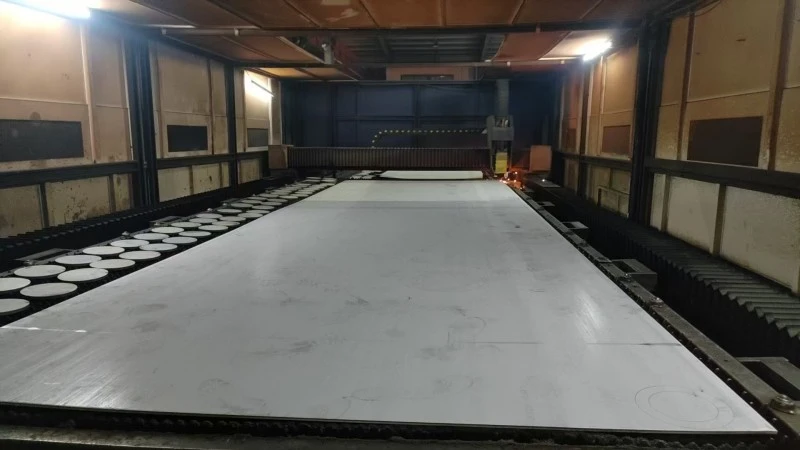
Сравнительная таблица основных различий
| Сравнительные размеры | Лист из нержавеющей стали горячекатаный | Холоднокатаный лист из нержавеющей стали |
| Основной производственный процесс | Стальные заготовки нагревают до температуры рекристаллизации выше 1100-1300℃, затем прокатывают при высоких температурах на черновых и чистовых станах. После формования он подвергается отжигу и травлению. | Изготовлен из горячекатаных рулонов/листов, подвергнутых непрерывной точной прокатке при комнатной температуре, затем отожженных, травленных и выровненных. Возможна дальнейшая обработка поверхности. |
| Стандартная поверхность доставки | Основная отделка - это горячекатаная травленая поверхность № 1 с шероховатой матовой серебристо-белой поверхностью и видимыми следами травления; также доступна немаринованная черная поверхность. | Основная отделка — холоднокатаная сталь 2B с гладкой матовой серебристо-белой поверхностью с легким блеском. Доступны десятки вариантов отделки, включая BA, зеркальную, матовую, гальванизированную и тисненую. |
| Общий диапазон размеров | Толщина: 3,0–100 мм (в основном пластины средней толщины, тонкие горячекатаные рулоны могут быть толщиной до 1,5 мм) | Толщина: 0,3–6,0 мм (в основном тонкие листы, особо толстые холоднокатаные до 8 мм) |
| Ширина: в основном 1250 мм, 1500 мм, 1800 мм, 2000 мм. | Ширина: преимущественно 1000 мм, 1219 мм и 1500 мм. | |
| Точность допуска размеров | Допуск по толщине относительно велик, обычно ±0,1~±0,3 мм, а плоскостность поверхности пластины средняя. | Точный допуск по толщине, обычно ±0,02~±0,05 мм. Высокая плоскостность поверхности, отвечающая требованиям высокоточной обработки. |
| Механические свойства | Отличная пластичность и прочность, хорошая свариваемость, несколько меньшая прочность, подходит для горячей обработки и структурного формования. | Более высокая прочность и твердость, хорошая стабильность размеров и отличное качество поверхности, подходят для холодного изгиба, штамповки и декорирования поверхности. |
| Основные применимые сценарии | Несущие промышленные конструкции, резервуары и сосуды под давлением, тяжелое оборудование, стальные конструкции, горячекатаные противоскользящие узорчатые плиты, фланцы труб, детали, подвергаемые горячей обработке. | Применение: архитектурные декоративные панели, кухонная утварь и бытовая техника, прецизионная фурнитура, зеркальные/матовые/позолоченные подложки, листы с декоративным тиснением, электронные компоненты. |
| Позиционирование затрат на закупки | Меньше процессов прокатки, более низкая стоимость, цена за тонну, подходит для сыпучих промышленных материалов. | Многопроходная холодная прокатка + Процессы отделочной обработки являются дорогостоящими: их стоимость на 10–30 % выше, чем при горячей прокатке того же материала и толщины; разница в цене увеличивается с уменьшением толщины. |
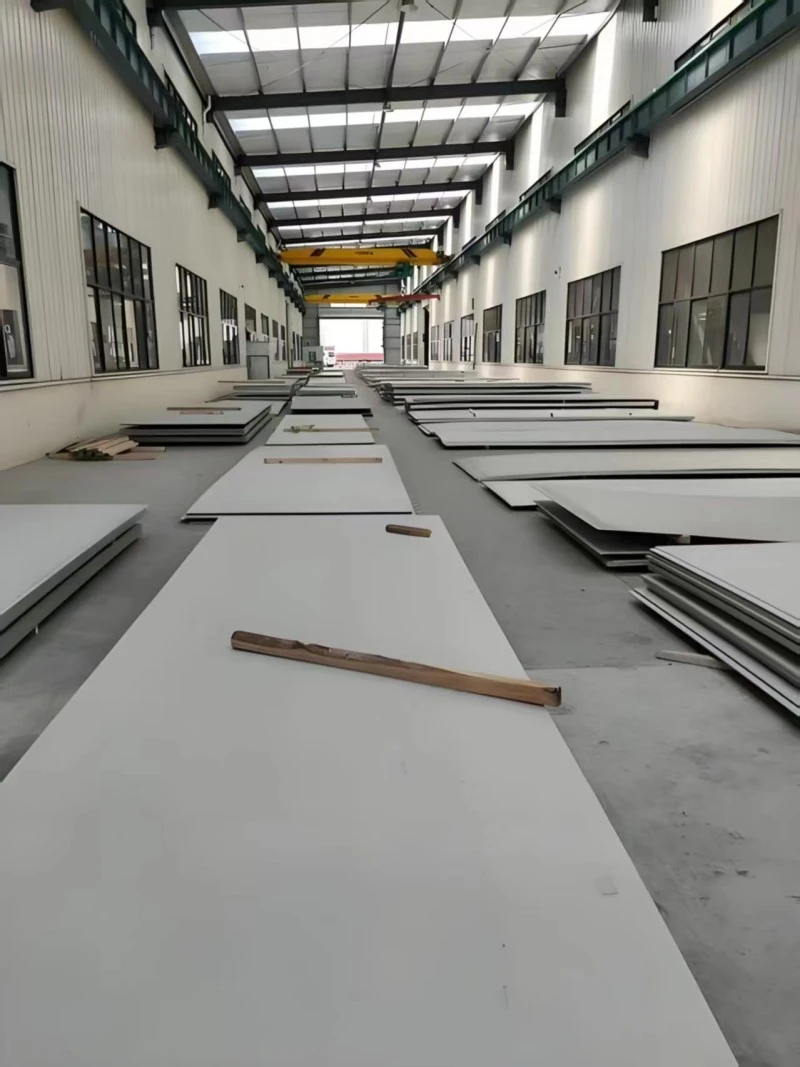
Дополнительные примечания по выбору ключа
1. Обработка поверхности. Граница подложки: для всех высокодекоративных поверхностей (зеркальная отделка 8K, шлифовка, пескоструйная обработка, PVD-покрытие, травление, декоративное тиснение) в качестве подложки используется холоднокатаный лист 2B; горячекатаный лист имеет шероховатую поверхность и множество дефектов, что делает невозможным непосредственную обработку с получением высококачественных декоративных эффектов, и подходит только для промышленного конструкционного применения.
2. Толщина не является единственным отличительным стандартом: в отрасли имеются горячекатаные рулоны толщиной 1,5-3,0 мм и холоднокатаные листы толщиной 3,0-6,0 мм. Ключевое различие заключается в состоянии поверхности и процессе прокатки, а не просто в толщине.
3. Различия в совместимости материалов. Основные марки, такие как 201, 304 и 316L, имеют горячекатаные и холоднокатаные версии; горячекатаный прокат подчеркивает структурные характеристики, а холоднокатаный подчеркивает чистоту поверхности и точность. Распространенные заблуждения и ответы
Заблуждение 1: горячекатаные стальные листы можно отполировать до зеркального блеска.
Нет. Горячекатаные листы имеют множество поверхностных дефектов, таких как ямки, точечные отверстия и следы прокатки. Принудительная полировка не только чрезвычайно дорога, но конечная плоскостность и отражательная способность намного хуже, чем у холоднокатаных листов, что приводит к плохим декоративным эффектам. Такая практика не распространена в отрасли.
Заблуждение 2: Холоднокатаные стальные листы слишком трудно сгибать или штамповать.
Обычные холоднокатаные стальные листы после отжига обладают прекрасными свойствами холодной обработки и прекрасно подходят для обычной гибки и мелкой штамповки. Только холоднокатаные материалы в твердом состоянии имеют более высокую твердость и в основном используются в конструкционных целях, где не требуется деформация.
Отправить запрос
Контакты
-
Адрес
Ханьюй Дзингу, зона высоких технологий, город Цзинань, провинция Шаньдун, Китай
-
Тел.
-
Электронная почта
По вопросам, касающимся углеродистой стали, нержавеющей стали, оцинкованной стали или прайс-листа, оставьте нам электронное письмо, и мы свяжемся с вами в течение 24 часов.
сопутствующие товары


Новости Рекомендации


